Kako izgleda tipičan kraj smene u fabrici?
Smena se završava u 14 časova. Poslovođa upisuje na papir koliko je komada urađeno, škart zaokruži jer nije brojao svaki komad, a zastoj upiše približno jer je zamena mlaznice trajala negde oko pola sata. Papir ide u kancelariju, gde se unosi sutradan, ponekad u ponedeljak za celu prethodnu nedelju. Do tada magacin radi sa starim stanjem, planer terminira sledeći nalog po pretpostavci, a kad neko pita zašto je nalog trajao duže nego što je planirano, odgovor je da se nešto desilo na mašini.
Napomena: Ovaj tekst je 1/33 delova serijala studije slučaja proizvoda VENTO500 o DelmiaWorks ERP/MES rešenju za proizvodnju. Ceo serijal pronađite ovde >
Zašto Excel i papir to ne rešavaju
Papir dobro nosi jedan podatak - količinu. Sve ostalo što odlučuje gubi se putem. Vreme kada je nastao zastoj se ne pamti, pa se ne može analizirati; škart nema šifru razloga, pa se ne može grupisati; potrošnja materijala nije vezana za količinu, pa zalihe uvek kasne za pogonom. Kad se to prekuca u tabelu, dobija se izveštaj koji je tačan po sumi, a beskoristan za pitanje zašto. Najskuplji deo nije prekucavanje, nego to što se sve odluke tog dana donose nad stanjem od juče.
Kako DELMIAWorks to radi?
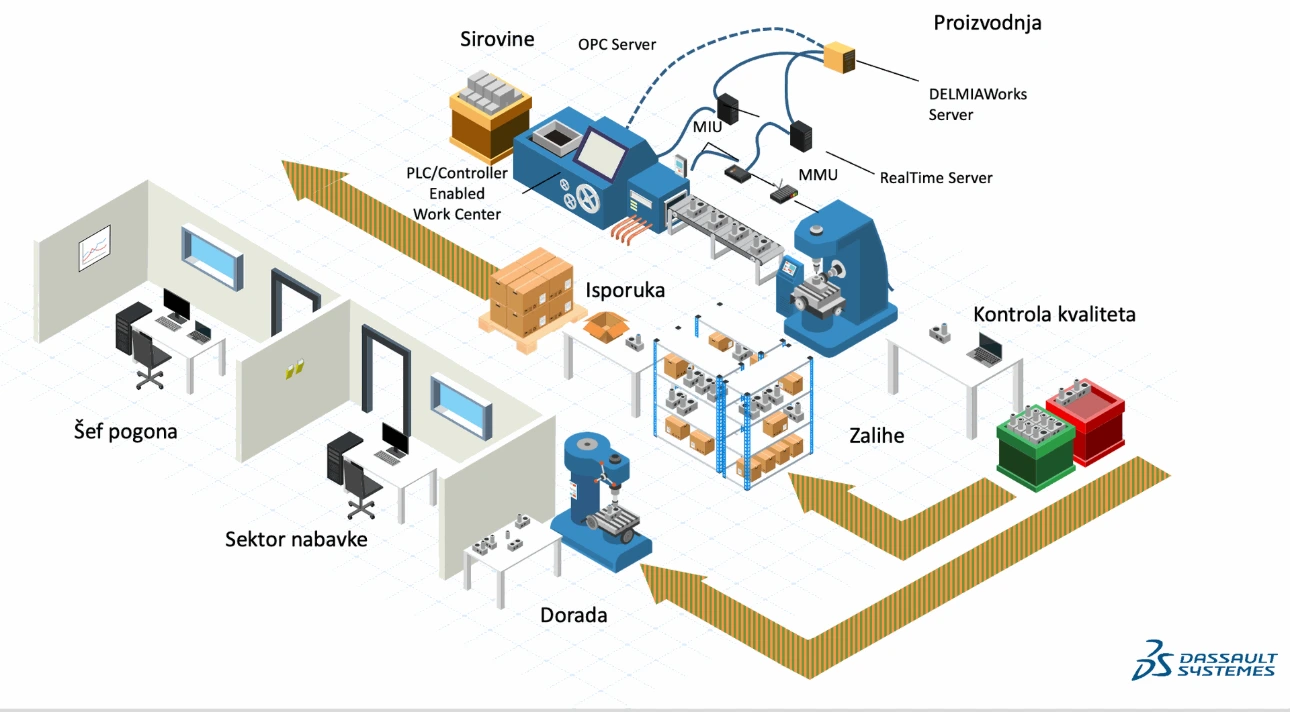
Tri sloja rade tri različita posla nad istom bazom.
Direktno prikupljanje informacija sa mašina umesto ručnog upisa
RealTime se vezuje na PLC mašine ili na namenski hardverski uređaj i broji cikluse. Ciklus se odmah vezuje za konkretan radni nalog, sastavnicu i radni centar, a sistem prepoznaje i zastoje. Zato se broj komada, uptime i downtime ne unose nego nastaju. Iz istih podataka računaju se raspoloživost, učinak i kvalitet, pa iz njih OEE, bez dodatnog proračuna u tabeli.
Radno mesto operatera
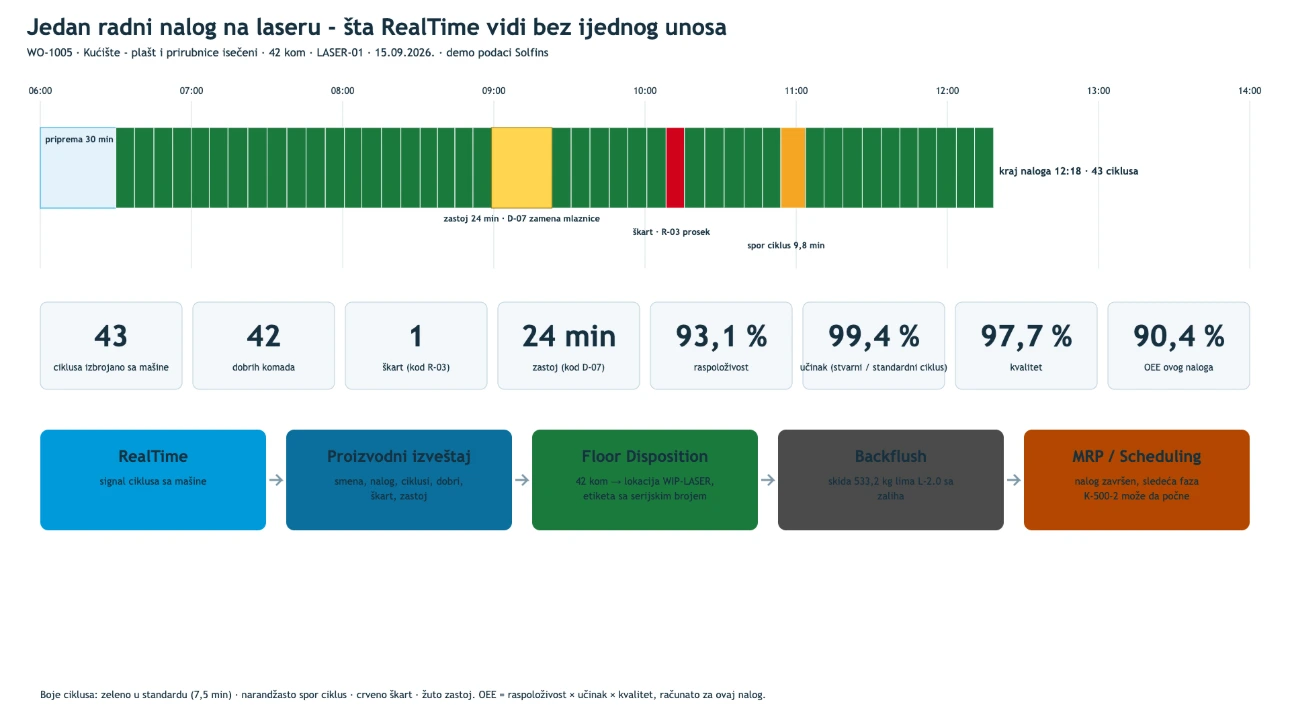
ShopData je pogonski ekran sa velikim tasterima, fokusiran na jedan radni centar. Operater se prijavljuje na smenu kroz Time Clock i na konkretan nalog kroz Task Clock, pa se njegovi sati vezuju za taj nalog. Na ekranu Rejects prijavljuje škart sa šifrom razloga, na ekranu Downtime dodaje ili precizira zastoj sa kodom, a duži zastoj može da podeli na više razloga. Ključno je da poslovođa na kraju potvrđuje brojke: automatsko brojanje zna koliko je ciklusa bilo, ali čovek zna da li je među dobrim komadima bilo škarta i da li se deo škarta može doraditi.
Prelazak komada u zalihe
Zatim ide Floor Disposition - trenutak u kome proizvedeni komadi formalno ulaze u zalihe. Bira se količina dobrih komada, lokacija, lot i serijski broj, a sistem u istom koraku radi backflush: skida komponente po sastavnici, u količini koja odgovara prijavljenoj proizvodnji. Ako se koristi RT Scan to Inventory, operater samo skenira serijski broj sa etikete, a sistem zna koji nalog i koja stavka stoje iza njega. Postoji i čarobnjak Report Production by Work Order koji ceo taj posao vodi korak po korak - nalog, količina, proizvodni sati, rad, škart, dispozicija, pa zbirna strana i tek na kraju knjiženje.
WMS - upravljanje magacinom
Odatle priču preuzima WMS. Prijem po nabavnoj porudžbini se radi skenerom: skenira se PO, unosi količina i lokacija, i štampaju etikete. Premeštanje između lokacija ide kroz Direct Move, po serijskom broju ili po artiklu, a za komisioniranje se koriste pick tickets, gde skener vodi radnika kroz lokacije i traži da skenira ono što je uzeo. Usmereno smeštanje (directed putaway) i usmereno komisioniranje su deo napredne WMS licence, i tu sistem sam predlaže lokaciju po pravilima.
Primer VENTO 500
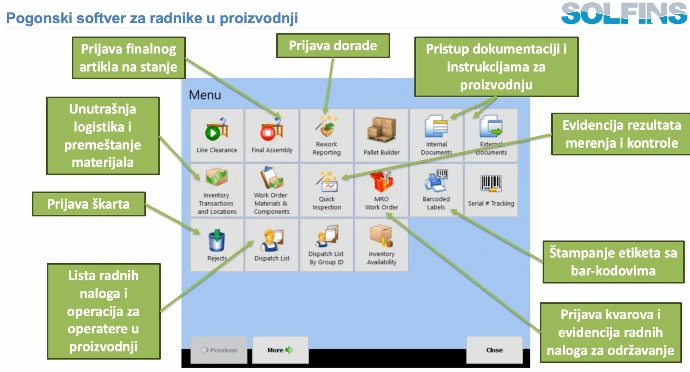
Uzeli smo kao primer jedan nalog i jedan dan za proizvodnju Vento 500.
Nalog WO-1005 seče plašt i prirubnice kućišta na laseru, 42 komada, 15.09.2026. Priprema kreće u 06:00 i traje 30 minuta. Tokom dana RealTime broji 43 ciklusa, od toga 42 dobra komada i 1 škart sa šifrom razloga, i beleži zastoj od 24 minuta sa kodom zamene mlaznice, između 09:00 i 09:24. Jedan ciklus je trajao 9,8 minuta umesto uobičajenog vremena, i to se vidi u histogramu. Nalog se završava u 12:18. Iz tih podataka izlazi raspoloživost 93,1 %, učinak 99,4 %, kvalitet 97,7 %, dakle OEE 90,4 %.
Istovremeno automatsko praćenje svih vama važnih parametara
Poslovođa potvrđuje izveštaj smene, Floor Disposition prebacuje 42 komada na međulokaciju uz etiketu sa serijskim brojem, a backflush skida 533,2 kg lima sa zaliha. Sledeća faza, valjanje, tako dobija materijal koji stvarno postoji, a ne materijal iz plana.
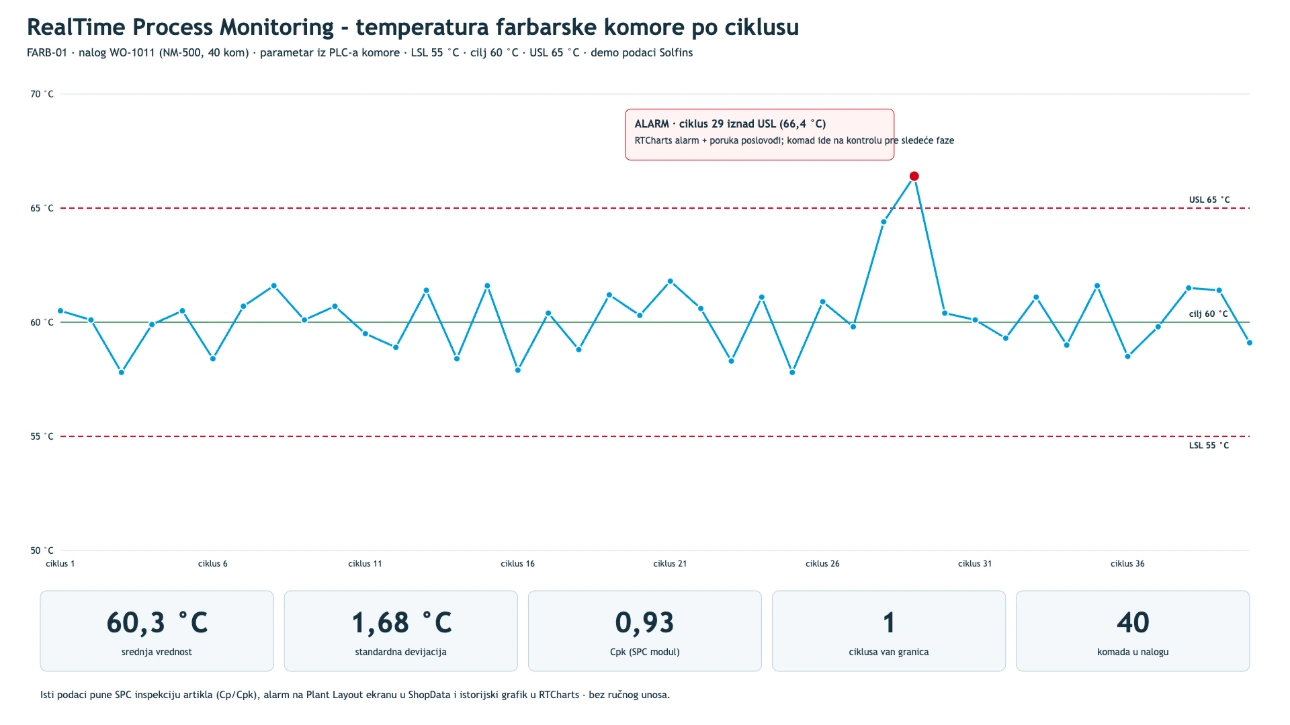
U istoj fabrici radi i drugi sloj praćenja. Na nalogu farbanja nosača motora sistem prati temperaturu komore po ciklusu, sa donjom granicom 55 °C, ciljem 60 °C i gornjom granicom 65 °C. Srednja vrednost je 60,3 °C, standardna devijacija 1,68 °C, sposobnost procesa Cpk 0,93, a jedan ciklus izlazi iz granica na 66,4 °C i pravi alarm, poruku poslovođi i komad koji ide na kontrolu. Nijedan od tih podataka nije unet rukom.
Šta se dešava u skladištu?
Skladišni deo priče izgleda ovako: prijem 90 elektromotora po nabavnoj porudžbini radi se skenerom, sa etiketom po kutiji i smeštanjem u magacin materijala; svaka faza kućišta menja lokaciju skeniranjem etikete; dok su kućišta kod kooperanta na plastifikaciji, vode se na svojoj lokaciji kao zaliha u tranzitu.
Za montažni nalog od 40 komada pick ticket traži 40 kućišta, 40 radnih kola, 40 motora, 40 nosača, 40 rešetki, 640 vijaka, 640 navrtki, 1.280 podloški, 160 amortizera i 40 uvodnica, a skener vodi radnika po lokacijama. Na pakovanju svaki ventilator dobija natpisnu pločicu sa serijskim brojem i palete se pune po 4 komada, što daje 10 paleta po isporuci.
Ako kupac kasnije reklamira jedan ventilator, serijski broj vodi unazad do naloga, smene, operatera, šarže lima i temperature komore u kojoj je farban nosač.
Šta ko dobija u vašoj firmi?
- Direktor dobija sliku dana koja postoji u 14 časova, a ne u ponedeljak, i OEE koji ne mora niko da računa.
- Planer dobija stvarne sate i stvarne količine kao ulaz u sledeći raspored, umesto normativa.
- Poslovođa dobija da posao završi jednom, na ekranu u pogonu, umesto dvaput - na papiru pa u tabeli.
Veza sa drugim modulima
Podaci iz pogona zatvaraju krug prema MRP-u i radnim nalozima, jer razduženje materijala i prijavljena količina menjaju sledeći plan. Automatsko prikupljanje ciklusa detaljnije je opisano u RealTime Production Monitoring članku, a skladišni deo u WMS članku.
Kako dalje
Prezentaciju radimo nad vašim proizvodom, ne nad slajdovima: donesete jednu sastavnicu i jednu porudžbinu, mi pokažemo šta od toga nastane. Zakazivanje možete tražiti mejlom na solfins@solfins.com, telefonom na +381 11 369 2495 ili kroz obrazac ispod:
Tražite rešenje za svoju kompaniju?
Kontaktirajte nas da organizujemo sastanak, upoznamo vaše potrebe i procese, i da predložimo odgovarajuće rešenje!